
 Inglese
Cosa rende le microvie laser di precisione decisive per le prestazioni della mesh dell'atomizzatore piezoelettrico?
Dove la precisione dei microfori decide la qualità della nebbia
Un atomizzatore piezoelettrico trasforma l'energia elettrica in uno spruzzo fine facendo vibrare una sottile rete metallica ad alta frequenza. Il carattere della nebbia dipende quasi interamente dalla geometria dei fori attraverso i quali passa il liquido. Quando gli ingegneri esaminano un nuovo progetto di mesh, si chiedono in realtà con quanta precisione può essere formato ciascun microforo, con quanta coerenza può essere ripetuto e se manterrà i suoi limiti su migliaia di pezzi. Questo è il motivo microvie laser di precisione sono diventati un percorso comune per i produttori di nebulizzatori medici, strumenti di bellezza, umidificatori e diffusori di aromi.
Due piastre a rete possono sembrare identiche sotto una lampada da scrivania e produrre comunque risultati molto diversi. Uno può generare una densa nuvola di piccole goccioline, mentre l'altro produce gocce più grandi che si attaccano alla superficie e riducono la produzione. Diametro del foro, profondità del foro, conicità e spaziatura influenzano il modo in cui il liquido viene spinto attraverso la piastra e il modo in cui ciascuna goccia si stacca. Piccole deviazioni in uno qualsiasi di questi valori si manifestano come densità della nebbia non uniforme, riscaldamento incoerente all'interno del dispositivo e reclami da parte degli utenti che notano che lo spray cambia da un'unità all'altra.
La perforazione meccanica tradizionale e l’incisione chimica sono entrambe in difficoltà su questa scala. Le punte del trapano si usurano rapidamente quando il diametro scende al di sotto di poche decine di micrometri e le bave formate durante la perforazione possono disturbare il percorso del flusso. L'incisione può essere uniforme su una piastra, ma offre un controllo limitato sul profilo di ogni singolo foro. La lavorazione laser evita gran parte di queste difficoltà perché l'energia viene erogata senza contatto fisico, quindi le lamine sottili non si piegano sotto la forza di taglio e ciascun foro può essere formato in una sequenza pianificata.
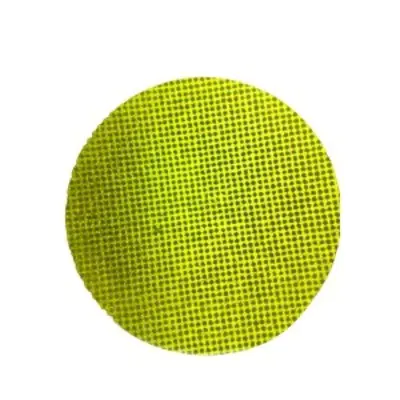
Punti chiave: la qualità della nebbia segue la geometria del foro e tale geometria deve essere controllata a livello micrometrico anziché a livello millimetrico, comune nella lavorazione generale.
Come la geometria dei fori modella il comportamento delle goccioline
Fori dritti e fori rastremati
Due tipi di profilo dominano il design della mesh dell'atomizzatore. I fori diritti mantengono un diametro costante dal lato liquido al lato spray. Sono semplici da modellare e ispezionare e, quando il diametro viene mantenuto stretto, producono gocce di dimensioni prevedibili. I fori rastremati si allargano verso il lato di spruzzatura, formando un cono poco profondo. La rastremazione riduce la resistenza all'ingresso del liquido e può aiutare ogni goccia a fuoriuscire in modo pulito dall'uscita, cosa che molti progettisti preferiscono per la nebbia fine e continua.
La tabella seguente riassume i compromessi che solitamente i team di ingegneri valutano quando scelgono tra i due profili.
| Caratteristica | Foro dritto | Foro rastremato |
|---|---|---|
| Utilizzo tipico | Spray a volume fisso | Nebbia fine e continua |
| Resistenza al flusso | Più in alto all'ingresso | Più in basso all'ingresso |
| Ispezione | Controllo del diametro basato sul calibro | Controllo del profilo e dell'angolo |
| Rischio principale | Le bave sui bordi influiscono sul flusso | Deriva dell'angolo conico |
Nessuno dei due profili è universalmente migliore. La scelta giusta dipende dalla viscosità del liquido, dalla portata delle gocce target e dalla frequenza di pilotaggio del trasduttore. Una revisione del progetto dovrebbe innanzitutto indicare questi tre input, perché determinano se il problema può essere risolto solo dal diametro o necessita di una specifica completa del profilo con angolo e tolleranza.
Percorso del processo dalla lamiera alla rete finita
Un percorso di processo affidabile è costruito da passaggi che proteggono ciascuno quello successivo. Saltare una fase o modificare la sequenza può modificare il profilo finale del foro anche quando le impostazioni del laser sembrano corrette sulla carta. Un percorso tipico per una piastra in rete formata al laser comprende le seguenti fasi.
- Preparazione della pellicola: appiattire e pulire la lamiera, verificare lo spessore entro l'intervallo concordato e contrassegnare i bordi di riferimento per l'allineamento.
- Fissaggio: fissare la lamina su una superficie piana in modo che lo schema dei fori sia allineato con le caratteristiche di montaggio della parte finita.
- Formazione del foro laser: formare ciascun foro con brevi impulsi in un ordine di scansione controllato, regolando la dimensione dello spot e l'energia per la geometria target.
- Pulizia dei bordi: rimuovere il materiale rifuso e le microbave con un passo che non modifichi il diametro del foro.
- Ispezione finale e imballaggio: misurare le piastre campionate, registrare i risultati e proteggere la rete finita da graffi e contaminazione.
L'ordine di scansione merita un'attenzione particolare. Se il laser si muove attraverso la piastra in una direzione senza interruzione, il calore si accumula su un lato e i fori sul bordo più lontano possono allontanarsi dal bersaglio. L'alternanza della direzione di scansione e l'inserimento di brevi intervalli di raffreddamento distribuiscono il carico termico in modo uniforme, mantenendo la distribuzione del diametro ridotta su tutta l'area attiva.
Obiettivi misurabili per fori, spaziatura e planarità
Le specifiche dovrebbero essere scritte in modo che il fornitore possa misurarle sul piano di produzione. Espressioni come alta precisione non danno al team acquisti nulla da paragonare. Una specifica pratica elenca ciascuna caratteristica, il suo intervallo target e il metodo utilizzato per verificarla.
| Caratteristico | Obiettivo tipico | Metodo di verifica |
|---|---|---|
| Diametro del foro | Da 2 a 30 micrometri | Campionamento di misuratori ottici |
| Tolleranza sul diametro | Entro 1 micrometro nelle zone critiche | Misurazione al microscopio |
| Conteggio dei fori per pezzo | Da centinaia a diverse migliaia, come disegnato | Analisi delle immagini |
| Uniformità del passo | Coerente in tutta l'area attiva | Misurazione delle coordinate |
| Planarità della piastra | Deviazione limitata attraverso la mesh | Controllo del profilo della superficie |
| Altezza della bava del bordo | Solo pochi micrometri | Ispezione della sezione trasversale |
La pianificazione della misurazione è importante tanto quanto l’obiettivo stesso. Il campionamento dovrebbe coprire il centro e i bordi di ciascuna piastra, poiché il calore di lavorazione può produrre piccoli gradienti sulla superficie. Un piano che controlla solo una zona può approvare parti che successivamente non entrano in servizio.
In un progetto pilota anonimo, i fori misurati al centro della piastra sono rimasti ben entro la tolleranza, mentre i fori vicino al bordo esterno si sono spostati di circa 2 micrometri. La modifica dell'ordine di scansione e l'aggiunta di intervalli di raffreddamento hanno colmato il divario nel batch successivo e le misurazioni dei bordi corrispondevano al centro entro il limite concordato.
Parametri laser che controllano la qualità dei bordi
Ampiezza dell'impulso e controllo dell'energia
Brevi impulsi limitano la diffusione del calore nel metallo circostante, riducendo lo strato rifuso che si forma attorno a ciascun foro. Impulsi più lunghi rimuovono il materiale più velocemente, ma possono lasciare bordi più spessi che restringono il percorso del flusso e modificano il comportamento delle goccioline. L'energia per impulso dovrebbe rimuovere il materiale in modo pulito senza creare una banda influenzata dal calore più ampia di quanto consentito dal progetto.
Strategia di sovrapposizione e scansione dei punti
La sovrapposizione tra impulsi successivi determina la fluidità con cui si forma la parete di ciascun foro. Una sovrapposizione troppo piccola lascia un profilo increspato, mentre una sovrapposizione eccessiva fa perdere tempo e aggiunge calore. Molte squadre utilizzano una breve strategia a più passaggi: una passata di sgrossatura forma il foro e una passata di finitura con energia inferiore rifinisce il muro e rimuove il materiale residuo del bordo.
Assistere la rimozione di gas e detriti
Il gas ausiliario elimina i detriti fusi dal foro durante la formazione. La sua direzione, pressione e pulizia influenzano tutti il risultato.
- Il flusso di gas dovrebbe spingere i detriti lontano dal lato di uscita in modo che le particelle non si depositino nuovamente all'interno del foro.
- La pressione deve essere bilanciata, perché una forza eccessiva può far vibrare una lamina sottile e spostare il disegno.
- La filtrazione mantiene le particelle ridepositate lontane dalla successiva area target durante i lunghi cicli di produzione.
La qualità dei bordi è raramente fissata da un parametro. È il risultato combinato di energia dell'impulso, sovrapposizione, ordine di scansione e flusso di gas.
Difetti comuni e come individuarli precocemente
La maggior parte dei difetti nelle reti formate al laser sono riconducibili a un numero limitato di cause. Riconoscere precocemente il sintomo rende molto più semplice correggere il processo prima che venga interessato un lotto intero.
- Fori parzialmente ostruiti: solitamente causato da detriti ridepositati. Il campionamento della luce trasmessa rivela rapidamente il problema.
- Deriva della conicità: spesso causato dallo spostamento della messa a fuoco dopo lunghe corse. Il controllo della messa a fuoco a intervalli fissi mantiene stabile il profilo.
- Bave sul lato di uscita: comunemente legati a un flusso di gas basso o a dispositivi usurati. Un controllo trasversale conferma la causa.
- Diametro distribuito sulla piastra: generalmente causato dalla deriva termica. Il campionamento al centro e ai bordi identifica la tendenza.
Un esempio reale mostra come questi assegni ripagano. Un acquirente una volta riferì che circa 18 piastre su 1.000 non superavano il test di flusso. L'analisi della causa principale ha evidenziato un ugello del gas che si era leggermente spostato durante un cambio di attrezzatura. Il fornitore ha aggiunto un controllo di allineamento all'inizio di ogni turno e nel giro di due settimane il tasso di guasti è sceso al di sotto di 2 piastre su 1.000.
Metodi di verifica che rafforzano la fiducia degli acquirenti
Microscopia ottica ed elettronica
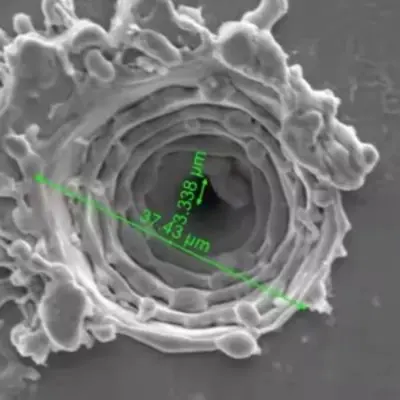
La microscopia ottica è sufficientemente veloce per il campionamento di routine e funziona bene per i controlli del diametro e del passo. La microscopia elettronica offre un ingrandimento molto più elevato e rivela la struttura delle pareti, gli strati rifusi e le microfessure che i metodi ottici possono non rilevare. Un piano equilibrato utilizza controlli ottici per la produzione quotidiana e imaging elettronico per la qualificazione e l'analisi dei guasti.
Test funzionali di flusso e spruzzo
I dati dimensionali dimostrano che i fori sono della dimensione giusta, ma non dimostrano che la mesh funzionerà. I test funzionali misurano la portata, il tipo di spruzzo e la distribuzione delle gocce in un dispositivo che imita il dispositivo finale. Confrontando questi risultati con il rapporto dimensionale si vede se la specifica cattura le proprietà che contano nell'uso.
Un rapporto dimensionale dimostra che i fori sono della giusta dimensione, mentre un test di spruzzo dimostra che la rete funziona.
Scelta dei materiali mesh per un'atomizzazione affidabile
La selezione del materiale modella sia il comportamento del laser che le prestazioni della mesh a lungo termine. Ogni famiglia di metalli risponde in modo diverso al calore e ha il proprio profilo di corrosione.
Acciaio inossidabile austenitico offre una buona resistenza alla corrosione e un comportamento meccanico stabile, che lo rendono una scelta comune per i dispositivi che entrano in contatto con soluzioni a base acquosa. Forma pareti dei fori pulite ma richiede un attento controllo del calore per limitare gli strati rifusi.
Leghe a base di nichel fornire una forte resistenza alla fatica sotto vibrazioni continue. Sono adatti ad applicazioni impegnative in cui la lamiera deve mantenere la sua forma per una lunga durata, anche se il costo è più elevato e le finestre di lavorazione sono più strette.
Lamine rivestite aggiungere uno strato superficiale per la compatibilità chimica o il controllo della bagnatura. Il rivestimento deve sopravvivere alla lavorazione laser senza rompersi, pertanto il tipo di rivestimento e i parametri laser devono essere qualificati insieme.
Lo spessore della lamina è un'altra decisione chiave. Le lamine più sottili perforano in modo più netto ma si deformano più facilmente durante la manipolazione e il fissaggio. Le lamine più spesse mantengono la loro forma ma richiedono tempi di ciclo più lunghi e un controllo della conicità più stretto. Far corrispondere lo spessore al profilo del foro target è solitamente il modo più efficace per bilanciare la resa rispetto al tempo di ciclo.
Lista di controllo dell'approvvigionamento per gli acquirenti
La capacità tecnica è più facile da giudicare quando un acquirente sa quali domande porre. La lista di controllo seguente aiuta i team di acquisto e di ingegneria a confrontare i fornitori sulla base delle prove piuttosto che delle dichiarazioni sulle brochure.
- Confermare la dimensione minima del foro raggiungibile utilizzando pezzi campione, non solo dati pubblicati.
- Richiedi un rapporto di misurazione che mostri la distribuzione effettiva del diametro sulla piastra.
- Chiedi come vengono monitorati la messa a fuoco, il flusso di gas e l'allineamento delle apparecchiature durante la produzione.
- Rivedere il percorso del processo, in particolare la pulizia dei bordi e l'ispezione finale.
- Concordare per iscritto il piano di campionamento e i criteri di accettazione prima del primo ordine.
- Inizia con un lotto pilota prima di passare ai volumi sfusi.
I fornitori che spiegano ciascuno di questi punti in termini semplici solitamente seguono un processo più disciplinato. Per una panoramica tecnica dello stesso processo, consultare il file correlato microvie laser per mesh atomizzatore pagina, che descrive il range di lavoro e come viene misurato.
Domande frequenti
Q1: Quali dimensioni dei fori sono pratiche per la mesh dell'atomizzatore?
Molti modelli di atomizzatori utilizzano fori compresi tra circa 2 e 30 micrometri. La scelta migliore dipende dal liquido, dall'intervallo di gocce desiderato e dalla frequenza del trasduttore, quindi il target deve essere confermato con un campione prima che il progetto venga congelato.
D2: Come si confronta la lavorazione laser con l'incisione chimica per fogli sottili?
L'incisione offre una buona uniformità su una piastra ma un controllo limitato sui profili dei singoli fori. La lavorazione laser forma ogni foro in una sequenza pianificata con conicità e qualità del bordo definite, che sono importanti quando il profilo stesso fa parte della specifica.
D3: Come è possibile verificare la geometria del foro senza distruggere un campione?
La microscopia ottica e il campionamento a luce trasmessa controllano il diametro, il passo e il bloccaggio senza tagliare la parte. Per la struttura conica e a parete, un pezzo testimone lavorato con gli stessi parametri può essere sezionato mentre le parti di produzione rimangono intatte.
Q4: Quali informazioni dovrebbe includere una richiesta di preventivo?
Includere il materiale e lo spessore della lamina, il disegno della disposizione dei fori, l'intervallo del diametro target, il tipo di profilo, la dimensione dell'area attiva, le aspettative di campionamento e le quantità previste per ordini pilota e all'ingrosso. Input chiari riducono i cicli di revisione e rendono il preventivo più accurato.
Q5: Perché il primo lotto a volte richiede più tempo?
Il primo lotto solitamente include la messa a punto dei parametri, la verifica dell'attrezzatura e la calibrazione dell'ispezione. Una volta che il processo è stabile, i lotti successivi si muovono più velocemente, motivo per cui molti acquirenti considerano l’esecuzione pilota come una fase di qualificazione.
Trasformare le specifiche in un'emissione di nebbia stabile
L'emissione stabile della nebbia inizia molto prima che il dispositivo venga assemblato. Si inizia con una geometria del foro chiaramente definita, un percorso di processo che protegge ogni fase e metodi di misurazione che riflettono il modo in cui verrà effettivamente utilizzata la mesh. Quando questi elementi si allineano, la piastra eroga lo stesso getto dal primo all'ultimo gruppo.
Per i team che pianificano un nuovo progetto di atomizzatore, il passaggio successivo più utile è una specifica scritta e un'esecuzione di esempio. Analizzare insieme il profilo del foro, il materiale e il piano di verifica e utilizzare il file lavorazione microfori riferimento per confrontare i limiti del processo prima di fissare gli obiettivi finali.
Prodotti correlati
-
Umidificatore Aromaterapia Umidificatore Vassoio di nebulizzazione Scheda PCB USB6V12V24V Scheda driver PCB a cinque test Scheda driver 10 test
-

Driver PCB del nebulizzatore montato sulla testa del respiratore del nebulizzatore per inalazione medica B
-

Scheda driver PCB per atomizzatore a rete medica PCB elettronica per smettere di fumare
-

Scheda driver per umidificatore Crescent PCB Board Timing 2/4h Funzione 1,5 W
-
Membrana PI in poliimmide M16-108KHZNebulizzatore a rete micronebulizzatore medicoNebulizzatore a rete ultrasonicaNebulizzatore per inalazione microporosa da 3μm con disco di nebulizzazioneConsumo energetico1 ~ 1,5 W
-
Membrana M16-108KHZ in poliimmide PINebulizzatore a rete microNebulizzatore medicoNebulizzatore a rete ultrasonicaDisco nebulizzatore microporoso da 3μm per nebulizzatore inalatore
-
Membrana PI in poliimmide M16-110KHZNebulizzatore a rete microNebulizzatore medicoNebulizzatore a rete ultrasonicaDisco nebulizzatore microporoso da 3μm per nebulizzatore per inalazione
-
Membrana PI in poliimmide M16-108KHZNebulizzatore a rete microNebulizzatore medicoCompressa per nebulizzatore a rete ultrasonicaVassoio nebulizzatore per inalazione microporosa Budesonide da 3μm
- Collegamenti Rapidi
- Prodotto
- Di
- Applicazione
- Notizia
- Contatto
- Link ai Prodotti
- Atomizzatore piezoelettrico a rete medica
- Atomizzatore piezoelettrico a pellicola PI polimerica
- Atomizzatore piezoelettrico a rete senza piombo KNN
- Chip di azzeramento della rete senza piombo PI
- Atomizzatore piezoelettrico micro-mesh per riscaldatore
- Atomizzatore piezoelettrico per ventola/umidificazione/bellezza
- Trasduttore di atomizzazione ad ultrasuoni
- Atomizzatore piezoelettrico ad ultrasuoni ad alta frequenza
- Atomizzatore piezoelettrico con sensore di generazione di energia/riscaldamento
- Progettazione PCB dell'atomizzatore piezoelettrico medico
- Tecnologia di elaborazione laser di microfori di precisione
- Contatto
-
Edificio 1, Fortune Star 2, No.311 Huanzhen North Road, città di Chang'an, città di Haining, provincia di Zhejiang, Cina.

-
+86-18006619680

-
+86-13777879680

-
Felix@saidapiezo.com

riney@saidapiezo.com
yugao@saidapiezo.com
emily@saidapiezo.com
dean@saidapiezo.com -
Felix: +86 18157327658

John: +86 18957351358
Emily: +86 18957339358
Dean: +86 15356418868
- Mobile